Automatiser un entrepôt sans rigidifier les flux : AGV, AMR ou AS/RS ?
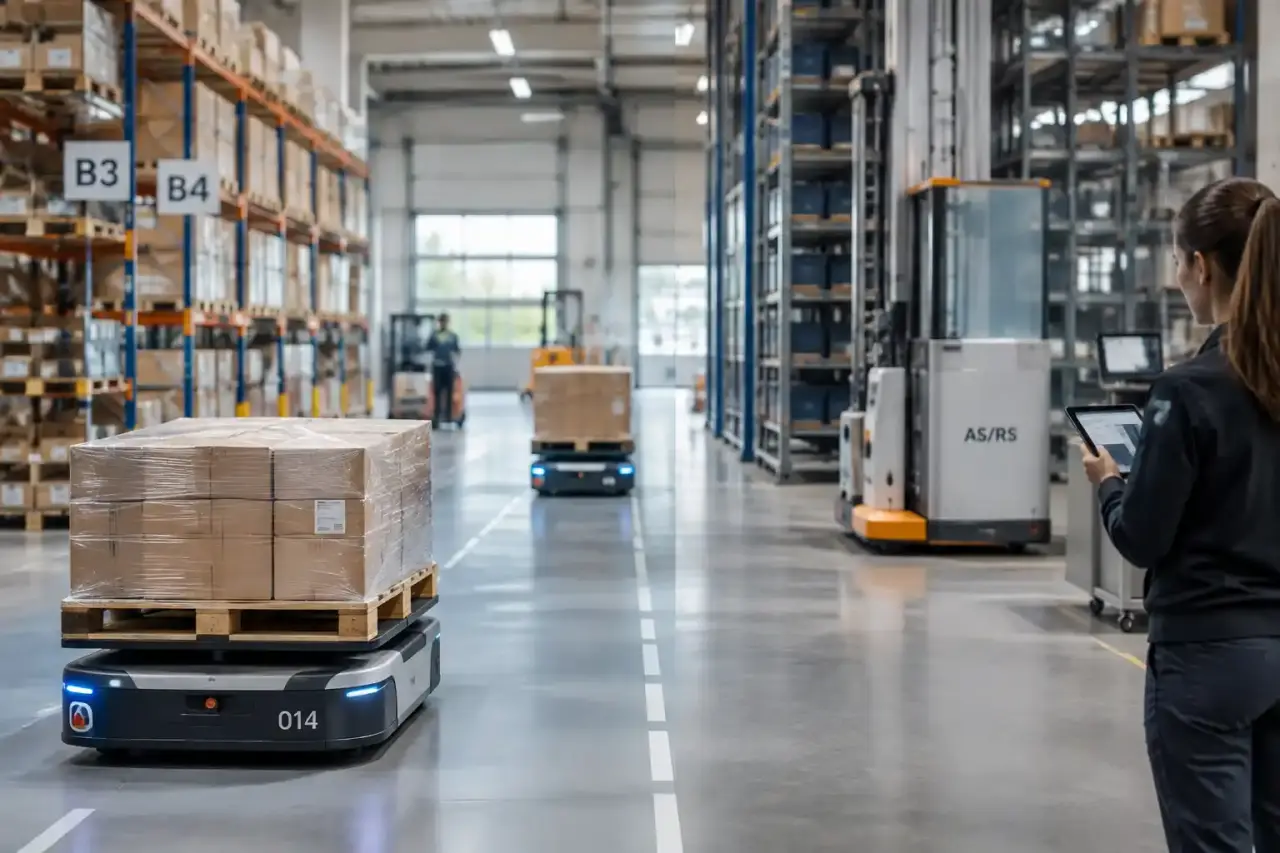
L’automatisation d’un entrepôt consiste à confier tout ou partie des flux logistiques à des logiciels, des équipements de manutention et des robots. Elle ne signifie pas nécessairement un site sans opérateurs. Son objectif est de fiabiliser les mouvements, d’accélérer les opérations répétitives et de mieux piloter les stocks. Pour choisir une solution pertinente, il faut partir des flux réels, des produits et des contraintes du bâtiment, plutôt que de la technologie la plus visible.
Ce que recouvre réellement l’automatisation d’un entrepôt
Un entrepôt automatisé associe des moyens physiques et des systèmes numériques pour recevoir, stocker, déplacer, préparer, emballer et expédier les marchandises avec moins d’interventions manuelles. L’automatisation peut concerner un seul poste, comme l’étiquetage, ou orchestrer une chaîne complète entre les quais et l’expédition.
Automatisation physique et automatisation des processus
L’automatisation physique couvre les convoyeurs, les trieurs, les systèmes automatisés de stockage et de récupération, les robots mobiles ou les palettiseurs. Elle agit directement sur les marchandises. L’automatisation des processus concerne la circulation de l’information : affectation des emplacements, création des missions, inventaires, contrôle des écarts, priorisation des commandes et traçabilité.
Ces deux dimensions sont complémentaires. Un convoyeur rapide ne résout pas une mauvaise allocation des stocks, tandis qu’un logiciel performant ne compense pas des déplacements inutiles sur de longues distances. L’enjeu consiste à relier la décision numérique à l’exécution sur le terrain, avec des règles suffisamment fiables pour accompagner les variations de l’activité.
Le rôle du WMS et du WCS
Le WMS, ou système de gestion d’entrepôt, pilote les règles de stock et d’exécution : où ranger une référence, quelle commande préparer en priorité, quel mode de picking appliquer ou comment traiter un retour. Le WCS, ou système de contrôle d’entrepôt, traduit ensuite ces décisions en actions pour les équipements : convoyeurs, trieurs, robots et systèmes AS/RS. Il synchronise les missions, limite les engorgements et remonte les statuts au WMS.
Les technologies à comparer selon la nature des flux
Il n’existe pas de solution universelle. Le choix dépend notamment du poids et du format des articles, de la variété des références, du débit attendu, de la surface disponible, de la hauteur exploitable et de la variabilité des commandes. La capacité à faire évoluer les flux compte aussi, surtout lorsque l’activité est saisonnière ou que l’organisation du site change régulièrement.
| Solution | Fonctionnement | Atout principal | Usage adapté |
|---|---|---|---|
| AGV | Véhicule guidé sur des itinéraires prédéfinis | Flux répétitifs et stables | Transport de palettes ou de bacs entre zones fixes |
| AMR | Robot mobile autonome utilisant des capteurs, des caméras et des logiciels | Adaptation aux changements d’itinéraire | Flux variables, préparation de commandes, sites évolutifs |
| AS/RS | Stockage et récupération automatisés | Densité et exploitation de la hauteur | Volumes réguliers, espace contraint, stockage structuré |
| Convoyeurs | Transport continu de bacs, de colis ou de palettes | Débit élevé entre postes définis | Flux répétitifs entre picking, emballage et tri |
| Goods-to-Person | Les articles ou les bacs arrivent vers l’opérateur | Réduction des déplacements de picking | Nombreuses lignes de commande et petites références |
AGV ou AMR : une différence de flexibilité
Les AGV suivent un parcours défini, par guidage au sol, par repères ou par programmation d’itinéraires. Ils conviennent lorsque les trajets sont prévisibles et que l’organisation change peu. Les AMR calculent davantage leurs déplacements et peuvent contourner des obstacles. Cette souplesse répond mieux à un entrepôt où les zones évoluent, où la saisonnalité modifie les flux ou où humains et robots partagent les circulations.
Le choix ne se résume donc pas à opposer une technologie ancienne à une technologie plus récente. Un AGV peut être adapté à une liaison stable entre deux zones. Un AMR sera plus pertinent lorsque les destinations, les priorités ou les itinéraires doivent changer. Dans les deux cas, la circulation, la supervision et les règles de sécurité doivent être définies avant la mise en service.
AS/RS et Goods-to-Person pour le stockage et le picking
Un système AS/RS automatise le rangement et la récupération dans une structure de stockage, par exemple avec un miniload, une navette ou un dispositif mobile. Il est particulièrement utile lorsque la densité de stockage et la régularité des mouvements sont déterminantes. Le modèle Goods-to-Person organise quant à lui l’acheminement des produits vers une station de préparation. L’opérateur reste central pour le contrôle, la manipulation délicate ou la gestion des exceptions, mais il ne parcourt plus inutilement les allées.
Les zones à automatiser en priorité
La priorité ne se situe pas toujours au picking. Il faut identifier l’étape qui dégrade le plus le débit, la qualité ou la sécurité : attente aux quais, ressaisie, recherche d’emplacement, déplacements à vide, erreurs d’emballage ou congestion avant l’expédition.
- Réception : identification par codes-barres ou RFID, contrôle des quantités, puis orientation vers une zone de stockage ou de cross-docking.
- Stockage : affectation automatisée des emplacements selon le poids, la rotation, la compatibilité des produits et la capacité disponible.
- Transport interne : convoyeurs, AGV ou AMR pour relier les quais, le stockage, le picking et l’emballage.
- Préparation : pick-to-light, prélèvement vocal, robots mobiles ou stations Goods-to-Person pour limiter les erreurs et les kilomètres parcourus.
- Emballage et expédition : pesée, impression des étiquettes, contrôle, insertion de documents, tri et aiguillage vers les transporteurs.
- Inventaire et retours : rapprochement des données, contrôle de localisation et qualification des articles retournés.
Un entrepôt possède aussi un réservoir de capacité souvent peu visible : les minutes perdues entre deux tâches, les trajets à vide, les emplacements mal alimentés et les attentes devant un poste saturé. Avant d’ajouter une machine, cartographier ces micro-attentes permet souvent de découvrir qu’un changement de règles de réapprovisionnement, de séquencement ou de rangement libère du débit sans transformer tout le bâtiment. L’automatisation devient alors un moyen de stabiliser cette capacité retrouvée, et non de masquer un flux mal conçu.
Mesurer les bénéfices sans sous-estimer les contraintes
Une automatisation bien dimensionnée peut améliorer la productivité, la précision de préparation, la traçabilité et la sécurité. Elle réduit la pénibilité liée aux charges lourdes, aux répétitions et aux déplacements. Elle peut aussi mieux exploiter l’espace horizontal et vertical, absorber des volumes plus élevés et soutenir des opérations continues, y compris 24 h/24 et 7 j/7 pour certains équipements.
Les bénéfices ne sont pas automatiques. Un système fixe peut offrir un excellent débit tout en étant difficile à modifier. Une robotique mobile apporte de la flexibilité, mais impose une circulation sécurisée, une supervision et une gestion des batteries. Les coûts ne se limitent pas à l’achat : l’intégration avec l’ERP, le WMS ou le TMS, la maintenance, les pièces de rechange, le réseau, la cybersécurité, la formation et le temps de mise en production font partie du coût total de possession.
Les indicateurs à suivre avant et après le projet
Un projet se pilote à partir d’un état initial mesuré. Les indicateurs utiles comprennent le débit par heure, le temps de cycle d’une commande, le taux d’erreur de préparation, le taux de service, les écarts de stock, les distances parcourues, le taux d’occupation des emplacements et la disponibilité des équipements.
Il est également pertinent de suivre les exceptions : articles hors gabarit, commandes urgentes, pannes, retours ou ruptures. Ce sont souvent elles qui déterminent la qualité perçue par le client. Une comparaison avant-après doit donc porter sur les résultats moyens, mais aussi sur la manière dont le système absorbe les situations qui sortent du fonctionnement prévu.
Déployer une automatisation entrepôt de façon progressive
La démarche la plus robuste commence par un audit opérationnel. Il faut cartographier les flux, distinguer les pics des volumes moyens, analyser les références selon leur rotation et leur gabarit, puis relever les contraintes de sécurité, de bâtiment et de systèmes existants. Cette base évite de dimensionner une installation sur une journée exceptionnelle ou sur des données de stock peu fiables.
- Prioriser un problème précis : erreurs de picking, saturation du stockage, manutention de palettes ou lenteur d’expédition.
- Définir le niveau de service : délai, débit, précision, disponibilité et capacité de montée en charge attendus.
- Tester un périmètre : une zone, une famille de produits ou un flux ciblé permet de valider les règles et l’intégration.
- Préparer l’interopérabilité : ERP, WMS, WCS, système de gestion des commandes et équipements doivent partager des données cohérentes.
- Former et ajuster : les opérateurs, la maintenance, l’informatique et l’encadrement doivent savoir traiter les alertes et les exceptions.
- Étendre sur résultats : la montée en charge intervient après validation des KPI, de la sécurité et de la disponibilité.
L’IA, le machine learning, les capteurs IoT et les logiciels cloud renforcent cette logique en apportant une analyse plus fine des données et une supervision en temps réel. Ces outils ne remplacent toutefois ni la qualité des données ni la clarté des processus. La maturité d’un entrepôt ne se mesure pas au nombre de robots installés, mais à sa capacité à orchestrer des flux fiables, évolutifs et compréhensibles par les équipes.