Automatisation logistique : des flux plus rapides, sans déplacer les goulots d’étranglement
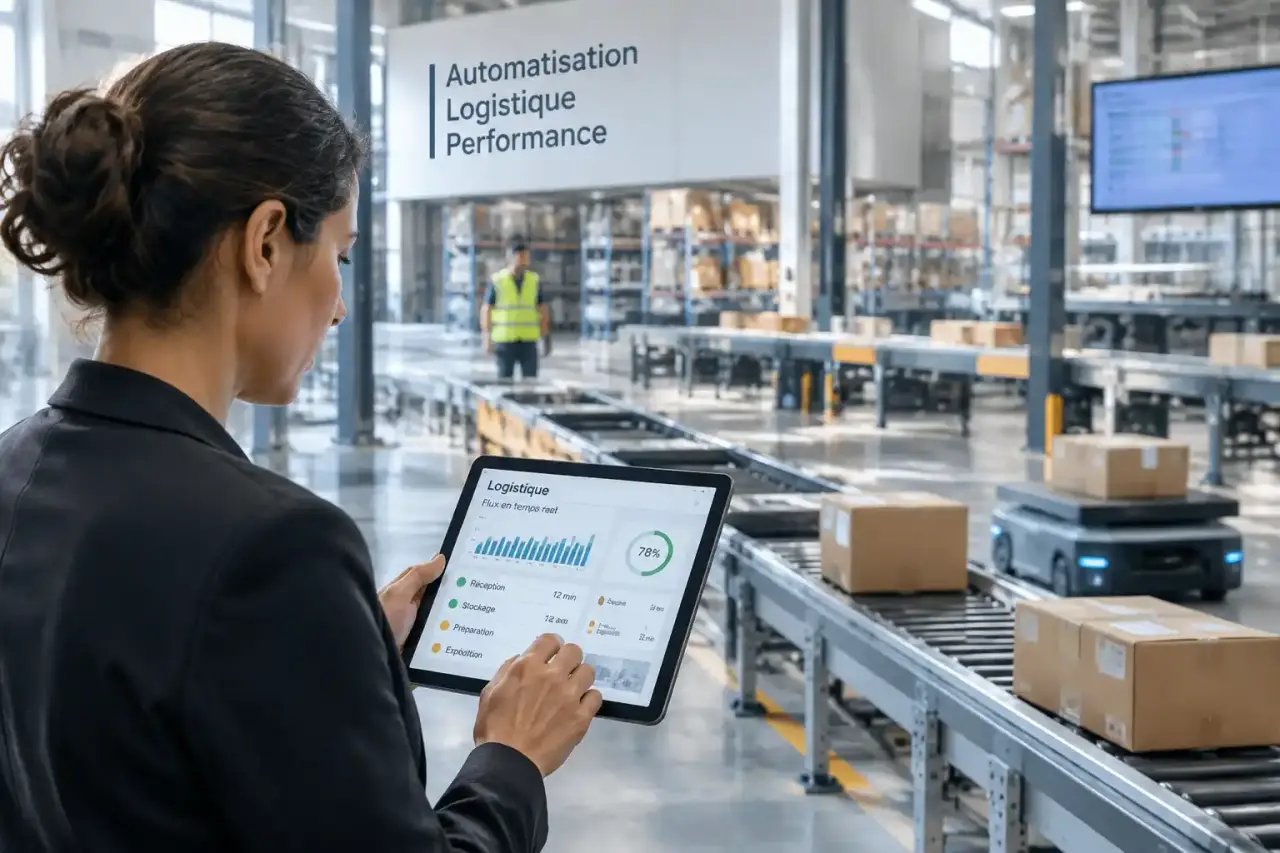
L’automatisation logistique consiste à confier à des logiciels et à des équipements certaines opérations de stockage, de déplacement, de préparation ou d’expédition. Son intérêt n’est pas de robotiser tout l’entrepôt : il est de supprimer les tâches qui ralentissent réellement les commandes, tout en maîtrisant les erreurs, les coûts et les risques. Le bon point de départ reste donc le flux à améliorer, plutôt que la machine à acheter.
Repérer les opérations où l’automatisation apporte un gain réel
L’automatisation comporte trois dimensions complémentaires : les mouvements physiques, le traitement de l’information et la coordination des opérations. Un convoyeur transporte des bacs ; un logiciel attribue un emplacement ; un système de pilotage ordonne les transferts selon les priorités. Ces dimensions peuvent être déployées séparément, mais leur cohérence détermine la performance d’ensemble.
Testez vos connaissances sur l’automatisation logistique
Le texte de l’article n’a pas été fourni. Pour respecter la consigne de fonder les questions et les corrections exclusivement sur cet article, le quiz ne peut pas être généré sans sa source.
L’intralogistique concerne les flux à l’intérieur du site. L’automatisation logistique peut aussi relier l’entrepôt aux magasins, aux commandes en ligne et aux transporteurs. Dans une organisation omnicanale, cette synchronisation évite notamment qu’un même stock soit promis simultanément à plusieurs canaux.
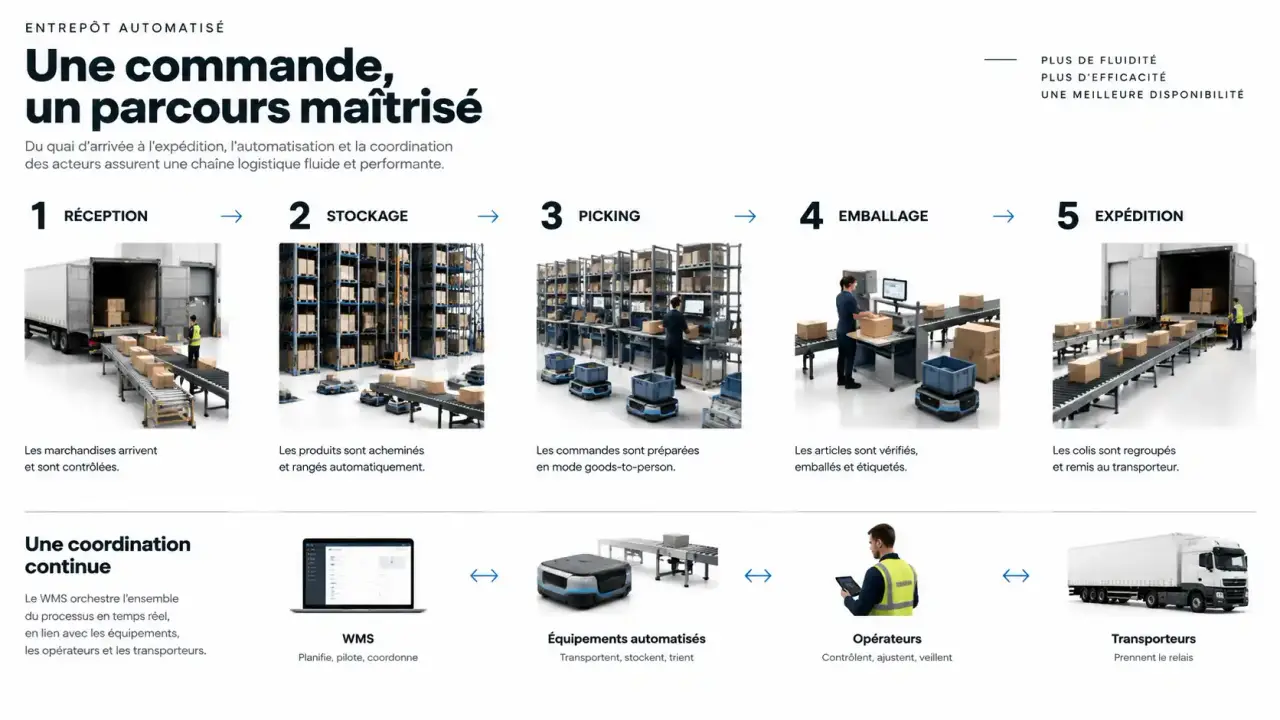
- À la réception : identifier les marchandises, rapprocher les quantités attendues et reçues, orienter les unités vers une zone de contrôle ou de stockage.
- En stockage : attribuer les emplacements, déplacer les palettes ou les bacs et déclencher le réapprovisionnement des postes.
- En préparation : organiser les prélèvements, présenter les produits à l’opérateur et contrôler les références.
- À l’expédition : trier les colis, éditer les étiquettes et transmettre les informations aux transporteurs.
- Pour les retours : identifier l’article, enregistrer son état et orienter son traitement, avec une décision humaine lorsque nécessaire.
Commencez par mesurer les files d’attente, les déplacements à vide et les reprises après erreur. Accélérer le picking ne raccourcit pas le délai de départ si les colis attendent ensuite à l’emballage. Le diagnostic doit suivre une commande de bout en bout, y compris pendant les pics.
Choisir les équipements selon les charges et les trajets
Deux solutions capables de déplacer une palette ne répondent pas nécessairement au même besoin. La stabilité des parcours, les dimensions des marchandises, la qualité du sol, les hauteurs disponibles et la circulation des personnes orientent le choix.
| Solution | Fonction principale | Points à vérifier |
|---|---|---|
| Convoyeur | Transport automatisé de palettes, bacs ou colis sur un parcours défini | Implantation, accumulation et compatibilité des charges |
| AGV | Transport par véhicule à guidage automatique sur des parcours définis | Guidage, croisements et interfaces de dépose |
| Robot mobile autonome | Transport avec navigation adaptée à son environnement | Circulation, recharge et gestion des obstacles |
| Transstockeur | Stockage et récupération automatisés en rayonnage | Structure, hauteur, charges et accès de maintenance |
| Pallet Shuttle | Déplacement des palettes dans un canal par navette motorisée | Organisation des références et manutention à l’entrée du canal |
| Goods-to-person | Acheminement des produits vers un poste de préparation | Assortiment, ergonomie et alimentation des postes |
Le Pallet Shuttle illustre une automatisation partielle : la navette réalise les déplacements dans le canal, tandis que d’autres manutentions restent nécessaires selon la configuration. Une solution semi-automatique est pertinente lorsque les flux sont variables ou que certaines marchandises nécessitent une intervention humaine.
Une rampe de chargement rappelle une contrainte souvent oubliée : un flux dépend aussi de ses transitions. Entre robot et convoyeur, ou entre stockage automatique et poste manuel, vérifiez la hauteur de transfert, le centrage de la charge et la capacité d’attente. Une interface mal dimensionnée peut immobiliser deux équipements pourtant suffisamment rapides. Ces points de passage méritent autant d’attention que les machines elles-mêmes.
Adapter la préparation des commandes et son pilotage logiciel
Picking guidé, produits à l’opérateur ou prélèvement robotisé
Le pick-to-light indique les emplacements par des signaux lumineux ; le voice picking transmet des consignes vocales. Ces dispositifs guident l’opérateur sans supprimer le prélèvement manuel. Le goods-to-person réduit surtout les déplacements en amenant les marchandises au poste. Un robot pick and place peut effectuer certaines prises, à condition que les produits et leurs présentations soient compatibles.
L’organisation compte autant que l’équipement : le batch picking regroupe les prélèvements de plusieurs commandes, le zone picking répartit le travail par zones, et le wave picking lance des vagues de préparation. Le choix dépend notamment du nombre de lignes, des références communes et des horaires de départ transporteur.
Le WMS coordonne les stocks, pas seulement les machines
Le WMS, ou système de gestion d’entrepôt, gère les emplacements, les stocks et les tâches. Selon l’architecture, il transmet les missions aux équipements par une couche de contrôle, souvent appelée WCS. L’ERP porte les informations de gestion de l’entreprise ; le TMS organise le transport. Leurs échanges doivent éviter les doubles saisies et les décalages de statut.
Scanners, RFID et balances connectées alimentent la traçabilité. Ils ne compensent toutefois pas des références mal renseignées ou des étiquettes illisibles. Avant d’intégrer les systèmes par API, définissez quelle application fait foi pour chaque donnée et comment traiter un message manquant ou une opération interrompue.
Évaluer les bénéfices sans confondre promesse et rentabilité
Les gains recherchés sont concrets : moins de déplacements, moins d’erreurs, davantage de capacité de stockage et une exposition réduite à certaines manutentions pénibles. Mecalux évoque des installations pouvant fonctionner 24 heures sur 24, 7 jours sur 7, notamment face aux exigences d’expédition en 24 heures. Cette possibilité suppose néanmoins une maintenance, une alimentation des postes et une organisation adaptées.
Orisha avance une diminution possible des coûts logistiques de 30 %, une accélération des délais de livraison de plus de 20 % et indique que 4 consommateurs sur 10 abandonnent leur panier lorsque les délais ou la confiance posent problème. Ces chiffres ne constituent pas une prévision pour votre entrepôt : leurs conditions de calcul ne sont pas précisées. De même, la réduction de 50 % des pertes de produits évoquée pour Colvin reste liée à un cas client.
Pour établir votre propre bilan, comparez le fonctionnement actuel au scénario envisagé. Le coût total de possession inclut équipements, logiciels, intégration, travaux, formation, énergie, maintenance et pièces de rechange. Ajoutez les perturbations du démarrage et distinguez économies réellement réalisables et capacité supplémentaire utilisable.
Suivez ensuite un ensemble cohérent d’indicateurs : coût par commande, débit effectivement obtenu, taux d’erreur, délai de traversée et disponibilité. Mesurez-les à volumes et profils de commandes comparables.
Déployer progressivement et prévoir les incidents dès la conception
Un projet solide associe exploitation, informatique, maintenance, sécurité et représentants des utilisateurs. Les opérateurs connaissent les exceptions que les moyennes masquent : emballages endommagés, produits instables ou commandes atypiques. Leur participation aide à concevoir des postes utilisables et des procédures réalistes.
- Formaliser le besoin : charges, volumes habituels et de pointe, contraintes du bâtiment et objectifs mesurables.
- Tester les scénarios : commandes représentatives, produits difficiles, saturation et perte de connexion.
- Préparer la mise en service : formation, responsabilités, assistance et montée en charge progressive.
- Organiser la continuité : maintenance, pièces critiques, sauvegardes et procédures de reprise.
La sécurité doit intégrer la coactivité entre personnes et machines. Les accès informatiques, les connexions distantes des fournisseurs et les droits d’administration demandent également un encadrement. Un mode dégradé n’est utile que s’il est documenté, praticable et testé.
Avant une démonstration fournisseur, transmettez vos flux réels et demandez les limites de fonctionnement, les interfaces disponibles et les engagements de support. Robotique mobile, objets connectés et intelligence artificielle peuvent enrichir le pilotage ; leur pertinence se juge sur un problème opérationnel précis. La meilleure automatisation est celle dont les équipes peuvent vérifier les gains et maîtriser les exceptions.