GPAO : définition simple, et ce qu'elle change vraiment dans un atelier
La GPAO, ou Gestion de Production Assistée par Ordinateur, est un logiciel qui pilote la fabrication d'une entreprise industrielle : il planifie les productions, calcule ce qu'il faut acheter, suit les stocks et mesure ce que coûte réellement chaque produit. En clair, il remplace les fichiers dispersés et la mémoire des anciens par un outil unique qui répond à une question : que faut-il fabriquer, quand, avec quoi ?
GPAO : la définition, mot par mot
Ce que recouvre l'acronyme
Chaque terme compte. La gestion concerne les flux physiques et leur calendrier, pas seulement les euros comme en comptabilité. La production désigne l'ensemble des étapes qui transforment des matières en produits finis. L'assistance par ordinateur signifie que les calculs lourds, comme les besoins en composants ou la charge des machines, sont automatisés plutôt que refaits à la main chaque semaine.
Calculateur de besoin net (CBN)
Calcul MRP standard du besoin net de production, avec option de nomenclature simple.
Nomenclature
Détail du calcul
Besoins en composants
| Composant | Calcul | À acheter / fabriquer |
|---|
Une image pour s'en souvenir
On compare souvent la GPAO à un chef d'orchestre numérique de l'atelier. Elle ne fabrique rien elle-même, mais elle indique à chaque poste quand intervenir, avec quelles pièces et dans quel ordre. Sans elle, chacun joue sa partition et l'harmonie dépend de quelques personnes expérimentées.
À quoi sert une GPAO au quotidien ?
Sa finalité tient en une phrase : fabriquer le bon produit, au bon moment, avec les bonnes ressources, en maîtrisant les coûts. Concrètement, elle permet de passer d'une gestion réactive, où l'on éteint les incendies, à une gestion proactive où l'on anticipe les ruptures et les retards.
Elle s'adresse à plusieurs profils dans l'entreprise : le responsable de production, qui suit l'avancement des commandes, le planificateur, qui arbitre les priorités, l'acheteur, qui déclenche les approvisionnements, et le dirigeant, qui obtient enfin des marges fiables.
Les fonctionnalités et modules à connaître
Les données techniques : la mémoire de l'entreprise
Tout repose sur les nomenclatures, qui listent les composants d'un produit, et sur les gammes de fabrication, qui décrivent les opérations et les postes de charge utilisés. Ces données sont la fondation du système : si une nomenclature est fausse, tous les calculs qui en découlent le seront aussi. Un détail que les plaquettes commerciales mentionnent rarement.
Planification et ordonnancement : le cerveau
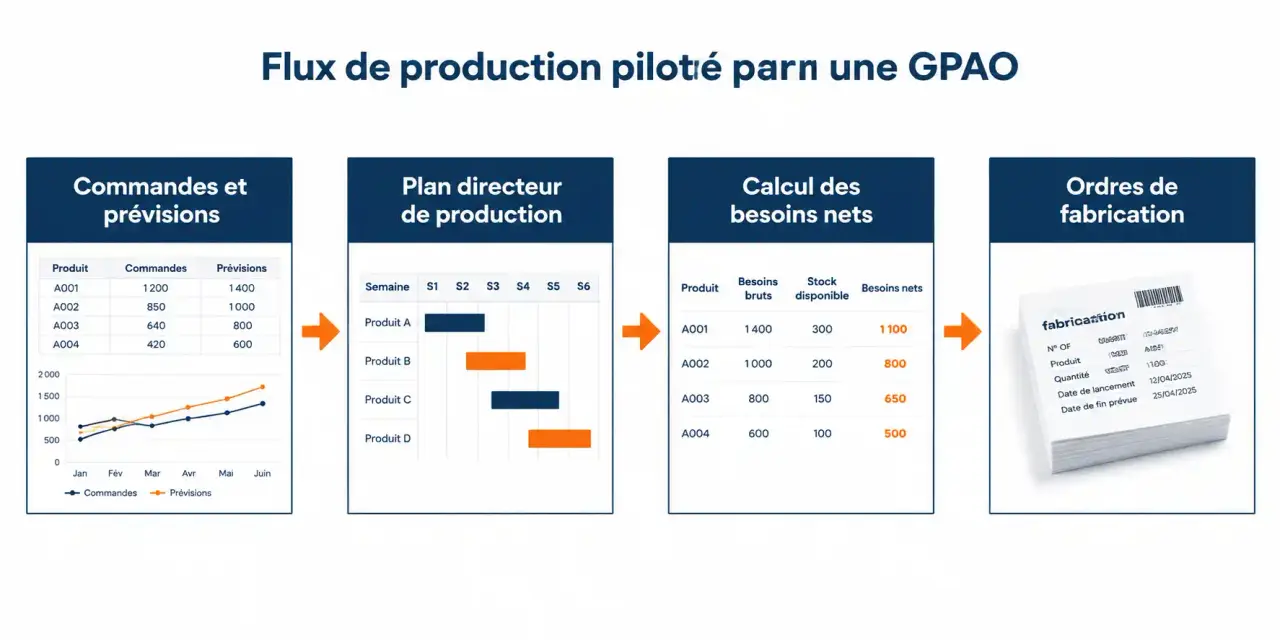
Le Plan Directeur de Production (PDP) fixe ce qu'il faut produire à partir des commandes et des prévisions. Le Calcul des Besoins Nets (CBN) en déduit les quantités à fabriquer ou à acheter, en tenant compte des stocks existants et des commandes déjà lancées. Un exemple simple : pour 100 produits demandés, avec 30 en stock et 20 déjà en cours de fabrication, le besoin net est de 50, auquel on applique ensuite les composants de la nomenclature. L'ordonnancement place ensuite les ordres de fabrication (OF) sur les machines, dans le bon ordre.
Suivi, traçabilité et coût de revient : les yeux
Le pointage en atelier remonte en temps réel l'avancement des OF. Il alimente la traçabilité des lots, indispensable dans l'agroalimentaire ou la mécanique de précision, et le calcul du prix de revient réel, qui additionne matière, main-d'œuvre et temps machine. On découvre alors que certains produits vedettes dégagent beaucoup moins de marge que prévu.
Un parallèle utile : comme une valve régule le débit dans un circuit, la GPAO régule le flux de matières dans l'usine. Quand une valve laisse passer trop de liquide en amont, la pression monte et tout s'engorge ; c'est le surstock. Quand elle se ferme trop tôt, l'aval est à sec : c'est la rupture qui arrête une ligne. Le bon réglage, c'est le lancement d'OF au moment précis où le besoin net l'exige, ni avant, ni après.
GPAO et ERP : quelle différence ?
La GPAO peut être un logiciel autonome ou un module d'un ERP, le progiciel de gestion intégré qui couvre aussi la comptabilité, les achats, la vente et les ressources humaines. Dans le second cas, les données sont centralisées : une commande saisie par le commercial arrive directement dans le calcul des besoins, et le coût de revient remonte vers la comptabilité sans ressaisie.
| Outil | Rôle principal |
|---|---|
| GPAO | Planifier et suivre la fabrication |
| ERP | Gérer l'ensemble des processus de l'entreprise |
| MRP | Méthode de calcul des besoins en composants, ancêtre de la GPAO |
| MES | Piloter et enregistrer l'exécution au plus près des machines |
| GMAO | Gérer la maintenance des équipements |
La GPAO s'interface aussi avec la CAO, la GMAO ou le MES. Sa performance dépend directement de la fiabilité des données qu'elle reçoit.
Faut-il quitter Excel pour une GPAO ?
Les signes qui ne trompent pas
Excel suffit tant que l'activité reste simple. Il atteint ses limites quand plusieurs signaux apparaissent :
- les fichiers se multiplient (V1, V2, V3_final) et personne ne sait lequel fait foi ;
- le stock affiché ne correspond plus à l'étagère : 10 pièces annoncées, aucune en réalité, et la production s'arrête en urgence ;
- les marges restent floues, faute de coût de revient réel ;
- le planning dépend d'une seule personne, dont l'absence désorganise l'atelier.
Une PME est-elle concernée ?
Oui, dès que la complexité dépasse ce qu'une personne peut garder en tête : plusieurs niveaux de nomenclature, des délais clients serrés, des lots à tracer. Mécanique, plasturgie, agroalimentaire : beaucoup de PME industrielles s'équipent. Le principal risque n'est pas technique mais humain : un projet réussi suppose des données propres, une équipe formée et une vraie conduite du changement. C'est aussi la base d'une démarche d'industrie 4.0, où l'on connecte progressivement l'atelier au système d'information.
Avant toute démarche, une bonne première étape consiste à lister vos nomenclatures, vos gammes et vos points de blocage actuels : ce simple inventaire montre déjà si un outil dédié s'impose.